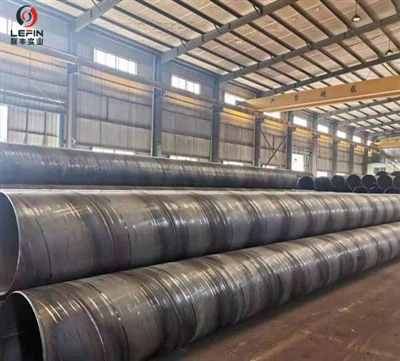
1. Mengapa ia melengkung: Semuanya berpunca daripada satu perkara
Intipati lenturan ialah "taburan tekanan dalaman yang tidak sekata + asimetri dalam daya luaran/kesan terma". Semasa proses pembentukan paip, kimpalan dan rawatan haba, jika terdapat kecerunan suhu, perbezaan ubah bentuk, atau perbezaan struktur mikro dalam arah lilitan atau membujur pada mana-mana peringkat, ia akan meninggalkan tegasan baki asimetri di dalam paip; selepas tegasan dilepaskan, paip akan bengkok ke arah tepi dengan tekanan yang kurang.
Anda boleh memikirkannya dengan cara ini: "Tepi" dinding paip menguncup/ubah bentuk secara berbeza. Ia seperti papan basah di mana satu bahagian kering lebih cepat daripada yang lain. Sebaik sahaja ia kering, ia secara semula jadi menggulung.
II. Langkah pengeluaran yang manakah telah salah (kenal pasti setiap langkah satu demi satu)?
| Langkah | Punca biasa | Tanda-tanda |
| Bahan mentah | Tekanan sisa daripada penggelek plat belum dilepaskan; pengasingan komposisi (C, Mn tidak sekata); | perbezaan ketebalan dinding sisi Selepas membentuk paip, tegasan dilepaskan dan keseluruhan paip membengkok secara spontan |
| Membentuk (keutamaan) | Membentuk haus gulung, daya tekan yang tidak sekata, sisihan garis tengah acuan; ketegangan pelepasan yang tidak mencukupi, pencongan plat panduan suapan menyebabkan jalur keluli memasuki zon pembentukan pada sudut; pra-bengkokan yang tidak mencukupi, jarak JCO yang tidak munasabah / bukaan acuan | Sambungan yang tidak rata pada kedua-dua belah bilet paip, sisihan lenturan terkumpul dari hantaran pertama, kes yang teruk boleh mengakibatkan ubah bentuk berpusing lingkaran |
| Kimpalan (paling menonjol) | Kimpalan-sebelah tunggal dengan input haba pekat, pengecutan penyejukan jahitan kimpalan jauh lebih besar daripada bahan asas, paip bengkok ke arah jahitan kimpalan (iaitu "lentur kimpalan"); input haba tidak sekata pada kedua-dua belah kimpalan-dua belah; ketinggian berlebihan asimetri jahitan kimpalan di dalam dan di luar membentuk "kesan rusuk"; ketidakpadanan ubah bentuk kimpalan hujung paip menyebabkan hujungnya melengkung |
Lenturan arah ke arah jahitan kimpalan |
| Rawatan haba / penyejukan | Penyejukan air tempatan (seperti pemeriksaan haba manual dengan penyemburan air tempatan), perbezaan suhu yang besar antara atas/bawah/kiri/kanan | Perbezaan terma → tegasan haba → lenturan keseluruhan |
| Reamming / tekanan air | Parameter reaming yang tidak betul, kadar terikan paksi yang tidak sekata; pengagihan semula tegasan sisa selepas ujian tekanan air | Pendedahan potensi lenturan atau penjanaan ubah bentuk baru |
| Meluruskan diri | Penyimpangan atau kehausan teruk penggelek pelurus, tekanan tidak konsisten antara tiga penggelek, dan jarak yang terlalu besar antara penggelek | Lebih meluruskan → lebih lentur / lentur hujung / bukan-bulat setempat |
| Mesin kawalan diameter | Penentukuran peralatan yang tidak boleh dipercayai, pemasangan dan pelarasan yang tidak betul | Lenturan berlebihan berlaku serta-merta selepas keluaran talian |
| Mengangkat / menyusun | Titik sokongan tidak mencukupi untuk paip panjang (beberapa titik angkat), lapisan susun yang berlebihan |
Berat menyebabkan lenturan plastik akibat graviti (sebab luaran) |
Untuk menambah konsensus industri: Disebabkan oleh fakta bahawa hampir semua penggelek pada barisan pengeluaran tidak boleh dijajarkan dengan sempurna dalam garis lurus, sisihan yang lebih kecil dalam susunan penggelek untuk paip yang lebih panjang berkemungkinan besar untuk dikuatkan menjadi lenturan yang jelas - ini ialah faktor penguatan yang wujud untuk lenturan-diameter besar untuk penambahan nombor gelek yang besar dan juga sebab penggelek dalam paip panjang subkuan, dan juga penjumlahan nombor gelek. rancangan meluruskan.
III. Cara Mengelak (Pencegahan diutamakan,-kawalan rantaian penuh)
- Sumber: Kawal tegasan baki jalur plat dan keseragaman ketebalan dinding, dan periksa perbezaan ketebalan dinding sisi sebelum memberi makan;
- Membentuk: Pastikan penjajaran acuan dan ketepatan sistem penggelek, pastikan pra-lentur yang mencukupi, parameter JCO yang munasabah, ketegangan pelepasan yang stabil dan tiada sisihan dalam penyusuan;
- Kimpalan: Kawal simetri input haba pada bahagian dalam dan luar, pastikan rawatan penyepuhlindapan yang mencukupi pada jahitan kimpalan (penyepuhlindapan yang tidak mencukupi akan mengakibatkan baki tegasan haba pada bahagian jahitan kimpalan, yang membengkok ke arah yang sama dengan jahitan kimpalan selepas penyejukan); Pastikan ketinggian jahitan kimpalan seragam;
- Penyejukan/Rawatan Haba: Elakkan penyejukan pantas tempatan, kekalkan perbezaan suhu semasa pemanasan yang sama dalam 15 darjah, dan pastikan kelajuan angin seragam pada katil penyejukan;
- Meluruskan Penyelenggaraan Mesin: Gantikan penggelek pelurus tepat pada masanya, pastikan tekanan dan sudut penggelek ketiga-tiga penggelek konsisten;
- Susun atur: Tambah bilangan dan jarak penggelek pembentuk/kimpalan untuk mengimbangi sisihan terkumpul garis penggelek;
- Logistik: Gunakan berbilang titik sokongan untuk angkat (paip panjang Lebih besar daripada atau sama dengan 2 titik sokongan), kawal lapisan susun dan simpan dengan kemas.